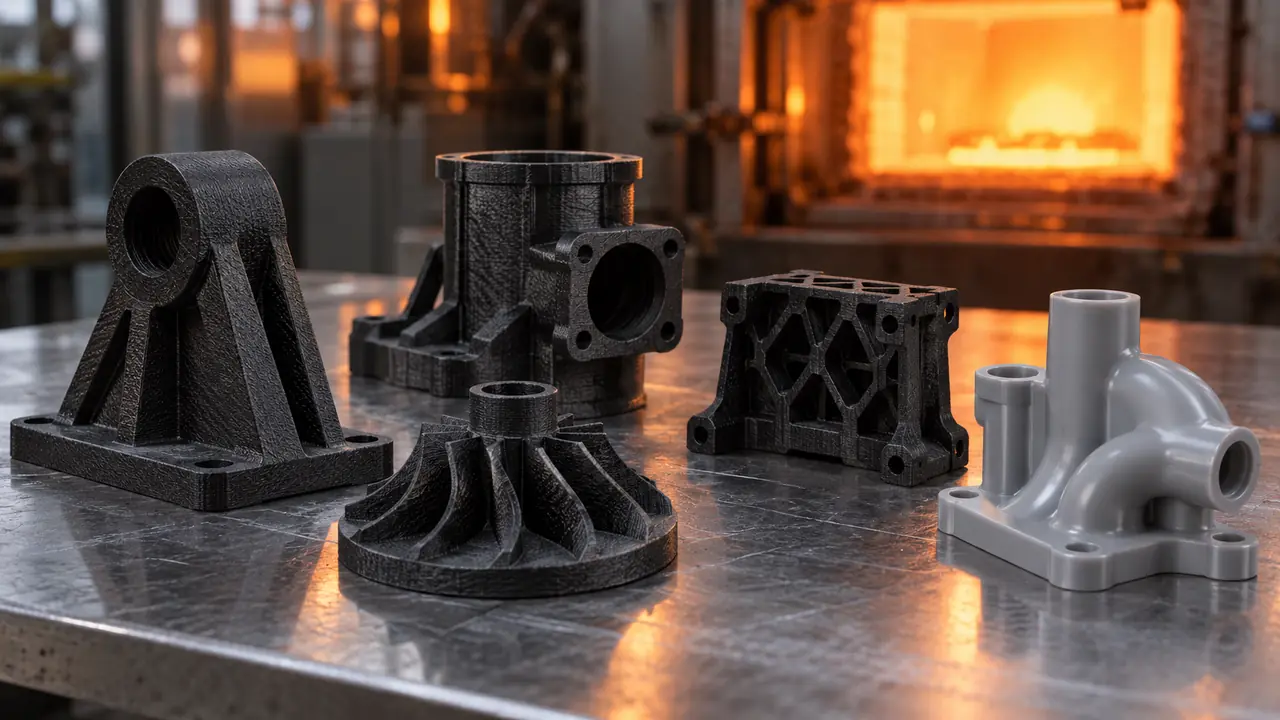
Una pieza que va montada junto a un motor, dentro de un armario eléctrico, en una línea de secado o en un útil que se calienta con el proceso tiene un requisito que no se negocia: aguantar la temperatura sin deformarse ni perder rigidez. En impresión 3D eso se puede resolver, y bastante bien, pero hay que elegir el material con criterio y saber leer las fichas técnicas. Vamos con ello.
Qué significa el HDT (y qué no significa)
El dato que publican los fabricantes es el HDT, o temperatura de deflexión bajo carga. Se mide calentando una probeta mientras se le aplica una carga concreta, y se anota la temperatura a la que se deforma una cantidad determinada. Por eso siempre viene con una condición al lado:
- HDT a 0,45 MPa: carga baja. Es el número grande, el que luce en el marketing.
- HDT a 1,8 MPa: carga alta. Suele ser entre 20 y 30 °C más bajo, y es el que más se parece a una pieza que trabaja apretada o cargada.
Lo importante: el HDT no es la temperatura de servicio continuo. Es el punto en que la probeta cede en un ensayo corto. Una pieza que va a estar meses a temperatura, con vibración y ciclos de calentamiento y enfriamiento, conviene mantenerla bastante por debajo de ese valor. Como regla práctica, nosotros trabajamos con un margen y elegimos el material por encima de lo que pide la aplicación, no justo en el límite.
El dato que casi nadie mira: la transición vítrea
Aquí está el error más común. Los nylon con fibra tienen un HDT altísimo, pero su temperatura de transición vítrea (Tg) ronda los 68-75 °C. Por encima de la Tg el polímero se vuelve más blando y flexible: la pieza no se derrumba —la fibra la sostiene, y de ahí el HDT alto—, pero pierde rigidez y puede fluir despacio si está cargada.
Traducido a tu pieza: si necesitas que mantenga cotas y rigidez a 120 °C, mirar solo el HDT te puede llevar a un material que a esa temperatura ya está trabajando blando. Por eso preguntamos siempre si la pieza va cargada, y no solo a cuántos grados trabaja.
El policarbonato es el ejemplo contrario y por eso lo elegimos en muchas piezas: su Tg está en 145 °C, por encima de su propio HDT, así que no se reblandece antes de llegar a su límite. Aguanta menos temperatura que un nylon con fibra sobre el papel, pero se comporta de forma más previsible en el rango en que trabaja.
Tabla de materiales para impresión 3D de alta temperatura
Estos son los valores que publican los fabricantes de los materiales que usamos. Son datos de probeta normalizada, no de tu pieza, y sirven para comparar entre materiales, no para garantizar un resultado:
| Material | Tecnología | HDT | Para qué lo usamos |
|---|---|---|---|
| PPS-CF | FDM | 264 °C a 0,45 MPa. El fabricante indica servicio continuo por encima de 200 °C. | Lo más exigente en temperatura y en contacto con químicos. Además es UL94 V-0. |
| PET-CF | FDM | 205 °C a 0,45 MPa · 182 °C a 1,8 MPa. Tg 75 °C. | Rigidez y estabilidad con calor, y buen comportamiento en ambiente húmedo. |
| PAHT-CF | FDM | 194 °C a 0,45 MPa · 170 °C a 1,8 MPa. Tg 70 °C. | Nuestro candidato habitual para utillaje que trabaja caliente. Absorbe menos humedad que un nylon normal. |
| PA6-CF | FDM | 186 °C a 0,45 MPa · 164 °C a 1,8 MPa. Tg 68 °C. | Piezas técnicas rígidas con exigencia térmica media y buen comportamiento a vibración. |
| PC | FDM | 112 °C a 0,45 MPa · 117 °C a 1,8 MPa. Tg 145 °C, Vicat 119 °C. | Carcasas, protecciones y cubiertas que necesitan tenacidad con temperatura media. |
| PC-FR | FDM | El fabricante publica un HDT en torno a 113 °C, sin especificar la condición de ensayo. | Carcasas y envolventes con exigencia al fuego: es UL94 V-0. |
| ASA | FDM | 100 °C a 0,45 MPa · 92 °C a 1,8 MPa. | Exterior e intemperie con temperatura moderada. Buena resistencia al UV. |
| TR300 | Resina SLA/DLP | 160 °C, con poscurado térmico. | Piezas pequeñas y medianas que necesitan acabado fino y aguantar calor. |
El catálogo completo, con el resto de propiedades de cada material, está en la página de materiales técnicos.
Filamentos técnicos de alta temperatura
En FDM la escala es bastante clara. PPS-CF está arriba y sin discusión: es el material que elegimos cuando la pieza vive por encima de los 150-200 °C o cuando además hay disolventes o productos agresivos. Por debajo, PET-CF y PAHT-CF cubren la mayoría de los casos reales de taller y de línea, y PA6-CF resuelve la exigencia media con un coste más contenido. El PC aporta tenacidad hasta unos 112-117 °C de HDT en carcasas y protecciones, y el PC-FR añade el retardo de llama cuando la aplicación lo pide. El ASA no es un material de alta temperatura, pero sí el más equilibrado para piezas que viven al aire libre, algo que contamos en si las piezas impresas resisten el agua y la intemperie.
Dos avisos que ahorran disgustos. El primero: PLA no es una opción para nada que se caliente; empieza a reblandecerse muy por debajo de los 60 °C y el interior de un vehículo al sol ya lo pone en riesgo. El segundo: los materiales con fibra necesitan secado y una máquina preparada. Un PPS-CF o un PET-CF mal impreso pierde la mitad de sus propiedades, y eso no se ve en el acabado de la pieza.
Si estás comparando familias enteras de material y no solo temperatura, la guía general es qué material elegir para impresión 3D, y para el caso concreto de sustituir metal, nylon con fibra de carbono: ¿sustituye al metal?.
Resinas de alta temperatura
La resina tiene fama de material para maquetas, y con las resinas de ingeniería actuales eso ya no se sostiene. Trabajamos con resinas rígidas y de alta temperatura que permiten piezas funcionales pequeñas y medianas, con un acabado que el FDM no alcanza. La TR300 llega a un HDT de 160 °C y la TR250LV está pensada específicamente para piezas que deben soportar calor.
Hay un detalle que marca la diferencia y que muchos talleres se saltan: el poscurado. En estas resinas, el HDT alto solo se alcanza con un poscurado térmico correcto, no con el curado UV básico. Nosotros lo hacemos, y es parte de la razón por la que una misma resina rinde distinto según quién la imprima. Lo desarrollamos en resinas de ingeniería para impresión 3D y en el servicio de impresión 3D con resina SLA.
Cuando hay calor y carga a la vez
Una pieza caliente y cargada se comporta distinto a una pieza caliente y libre. Con temperatura, el plástico fluye despacio bajo carga constante: es lo que se llama creep. La pieza no rompe, se deforma poco a poco. Un tornillo apretado sobre una brida impresa que trabaja a 100 °C puede acabar perdiendo apriete al cabo de semanas.
Qué hacemos cuando aparece esta combinación:
- Subir de material, no ir al límite del HDT. Si la aplicación pide 120 °C con carga, no elegimos un material con HDT de 130.
- Insertos metálicos en los puntos de apriete, para que la carga no la soporte el plástico.
- Más sección en las zonas cargadas, y radios en lugar de aristas.
- Validar con una pieza real en su sitio antes de fabricar la serie. En temperatura, esto no es opcional.
Cómo diseñar una pieza que trabaja caliente
- Orientación de impresión. En FDM la pieza es más débil entre capas, y el calor acentúa esa diferencia. Orientamos para que el esfuerzo no vaya a separar capas. Lo explicamos en cómo diseñar una pieza para impresión 3D.
- Dilatación. El plástico se expande más que el metal. Si la pieza va encajada en un conjunto metálico que se calienta, hay que dar juego en los ajustes.
- Espesores y relleno. Una pared fina se reblandece antes que una gruesa, aunque el material sea el mismo.
- Contacto directo. Apoyar sobre una superficie caliente no es lo mismo que estar en un ambiente caliente: la conducción concentra el problema en una cara.
- Ciclos. Calentar y enfriar mil veces fatiga la pieza más que estar siempre caliente. Si el proceso es cíclico, dínoslo.
Lo que necesitamos saber de ti
Con estos cinco datos te damos una recomendación firme, y no una lista de materiales para que elijas tú:
- Temperatura de trabajo, y si es continua o son picos.
- Si la pieza va cargada a esa temperatura, y cómo: apriete, peso, tracción.
- Cuántas horas al día y durante cuánto tiempo.
- Qué más hay: aceites, disolventes, humedad, intemperie, exigencia al fuego.
- Qué tolerancias necesita mantener la pieza en caliente.
Y si la temperatura está por encima de lo que aguanta cualquier plástico técnico, te lo diremos y te propondremos otra vía, aunque no la fabriquemos nosotros. Es el mismo criterio que aplicamos en la sustitución de piezas mecanizadas: la pieza tiene que funcionar, no salir de nuestra máquina.
En resumen
Sí se pueden imprimir piezas resistentes al calor, y con materiales que llegan muy arriba: PPS-CF por encima de los 200 °C de servicio continuo, PET-CF y PAHT-CF para la mayoría de aplicaciones industriales, PA6-CF para exigencia media, PC-FR cuando además hay requisito de fuego y resinas como la TR300 para piezas pequeñas con buen acabado. La clave está en leer el HDT con su condición de carga, no confundirlo con la temperatura de servicio, mirar la transición vítrea si la pieza va cargada y validar con una unidad real. Cuéntanos a cuánto trabaja tu pieza y te decimos el material, con presupuesto en 48h.
Preguntas frecuentes
¿Qué material de impresión 3D aguanta más temperatura?
De los que usamos, el PPS-CF: su fabricante publica un HDT de 264 °C a 0,45 MPa y un servicio continuo por encima de 200 °C, además de clasificación UL94 V-0. Por debajo quedan PET-CF y PAHT-CF, que cubren la mayoría de aplicaciones industriales.
¿El HDT es la temperatura máxima de uso de la pieza?
No. El HDT es la temperatura a la que una probeta se deforma en un ensayo corto con una carga concreta. La temperatura de servicio continuo es bastante menor, así que conviene elegir el material con margen y no justo en el límite.
¿Por qué importa la transición vítrea si el HDT es alto?
Porque por encima de la transición vítrea el material pierde rigidez aunque no se derrumbe. Los nylon con fibra tienen la Tg entre 68 y 75 °C: si la pieza trabaja cargada por encima de esa temperatura, puede deformarse despacio aunque su HDT sea de 170 °C.
¿Las piezas de resina aguantan calor?
Las resinas de ingeniería sí: la TR300 alcanza un HDT de 160 °C. Eso solo se consigue con poscurado térmico correcto, no con el curado UV básico, y es algo que hacemos en todas las piezas de resina técnica.
¿Puedo usar PLA para una pieza que se calienta?
No. El PLA empieza a reblandecerse muy por debajo de los 60 °C, así que no sirve ni para el interior de un coche al sol. Para cualquier pieza con temperatura hay que ir a materiales técnicos.
Diego
ITS3D · Impresión 3D industrial